Elektroder

Elektroder för svetsning, reparation och påsvetsning i Flinks Järns sortiment.

Kategoribeskrivning

Här finns elektroder inom grenen tillsatsmaterial för olegerat stål hos Flinks Järn. Sortimentet omfattar bland annat rutila och basiska svetselektroder för olika typer av svetsarbete. Flera alternativ är avsedda för ordinära kolstål och olegerade eller mikrolegerade stål, medan kategorin även innehåller elektroder för mer specialiserade uppgifter, exempelvis sammanfogning av olika stålsorter, gjutjärn, aluminium samt påsvetsning vid abrasivt slitage. Det gör kategorin relevant både vid nytillverkning, konstruktionssvetsning och reparationsarbeten.

De rutila elektroderna i sortimentet är beskrivna med lätt tändning, jämnt strängutseende och användning i flera svetslägen. Basiska alternativ är avsedda för svetsgods med god seghet och används bland annat där konstruktionen kan utsättas för svåra spänningstillstånd. Här finns också elektroder för korta svetsar, häftsvetsning, kälsvetsar och bottensträngar. Valet av elektrod bör göras utifrån grundmaterial, fogtyp, svetsläge och tillgänglig strömart.

Användningsområden

  • Konstruktions- och reparationssvetsning av stålkomponenter.
  • Stumsvetsar, kälsvetsar, häftsvetsning och svetsning i varierande lägen.
  • Specialsvetsning av exempelvis gjutjärn, aluminium, verktygsstål och slitdelar.

Typiska egenskaper

  • Rutila, rutilbasiska och basiska elektrodtyper.
  • Alternativ för likström samt modeller som kan användas med växelström.
  • Utföranden med fokus på lätt tändning, lättlossnande slagg eller slitstarkt påsvetsgods.

Vanliga användare

  • Svetsare inom verkstad och industri.
  • Underhålls- och reparationspersonal.
  • Montörer och yrkesanvändare inom bygg och tillverkning.

Relaterade produktområden

  • Rörtråd
  • Svetstråd
  • TIG-stavar

Varumärken i denna gren:
ESAB

11 Produkter

Sortering:

Filtrera

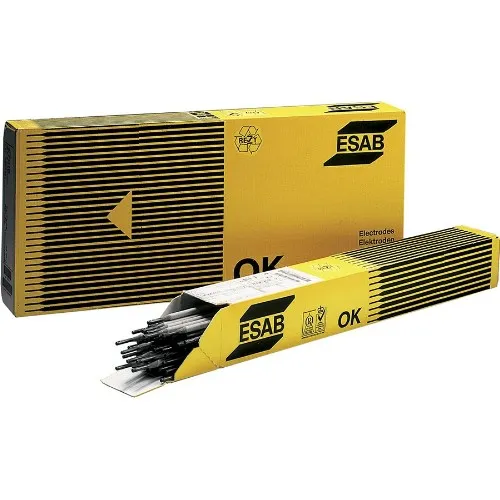
Elektrod ESAB OK 46.00 Typ Rutil

OK 46.00 är en rutil allströmselektrod som ger ett jämnt och tilltalande strängutseende i samtliga svetslägen, inklusive vertikal nedåt. Elektroden har lättlossnande slagg och mycket goda tänd- och återtändningsegenskaper, vilket bidrar till effektiv och flexibel svetsning.

Elektroden är särskilt väl lämpad för korta svetsar, häftsvetsning och överbyggning av större spaltöppningar. Den rekommenderas för konstruktioner i tunt till medelgrovt material, med varierande fogtyper och svetslägen.

  • Jämnt strängutseende i alla svetslägen, inklusive vertikal nedåt
  • Lättlossnande slagg för smidig och effektiv efterbearbetning
  • Mycket lätt tändning och återtändning – idealisk för korta svetsar och häftsvetsning
  • Lämplig för överbyggning av stora spaltöppningar
  • God funktion vid svetsning i förzinkat material
  • Relativt okänslig för rostigt och annat förorenat material
  • Avsedd för ordinära kolstål samt fartygsstål av A-kvalitet i ordinär hållfasthetsklass

Utbyte:
95 %

Strömart:
DC+(-), AC
Tomgångsspänning (OCV): 50 V

Exempel på motsvarande tillsatsmaterial:

  • TIG: OK Tigrod 12.64
  • MAG: OK Autrod 12.50, 12.51, 12.64
  • Rörtråd: OK Tubrod 15.14, PZ6113

Elektrodklass:

  • EN ISO 2560-A: E 38 0 RC 11
  • SFA/AWS A5.1: E6013

Typiska värden för helsvetsgods:

Kemisk sammansättning:

  • C: 0,08 %
  • Si: 0,3 %
  • Mn: 0,4 %

Mekaniska värden:

  • Sträckgräns (ReL): 400 MPa
  • Brottgräns (Rm): 510 MPa
  • Förlängning (A5): 28 %

Slagseghet, KV:

  • 0 °C: 70 J
  • -20 °C: 35 J

Godkännanden och certifieringar:

  • ABS: 2
  • BV: 2
  • DB: 10.039.05
  • DNV: 2
  • GL: 2
  • LR: 2
  • VdTÜV: 00623
  • CE: EN 13479
  • BKI: 2
  • Class NK: KMW2


Elektrod ESAB OK 53.16 SPEZIAL Typ Basisk

OK 53.16 är en basisk, dubbelt höl­jd allströmselektrod som är särskilt utvecklad för kälsvetsning i stigande vertikalläge med små a-mått. Elektroden kombinerar goda mekaniska egenskaper med stabil svetsbarhet och är ett pålitligt val för krävande svetsapplikationer.

Elektroden avsätter ett basiskt svetsgods och ger, jämfört med många andra basiska elektroder, en lugn och välkontrollerad ljusbåge. Resultatet är mycket små sprutförluster, enkel slaggavlägsning samt jämna och visuellt tilltalande svetsfogar i samtliga svetslägen, med undantag för vertikalt nedåt.

  • Basisk, dubbelt höl­jd allströmselektrod
  • Optimerad för kälsvetsar i stigande vertikalläge med små a-mått
  • Lugn ljusbåge och minimala sprutförluster
  • Lättslaggad för effektiv och smidig efterbearbetning
  • Ger jämna svetsfogar med hög kvalitet i de flesta svetslägen
  • Utvecklad för strömkällor med låg tomgångsspänning (OCV)

OK 53.16 rekommenderas för svetsning av olegerade och mikrolegerade kol-manganstål samt ordinära fartygsstål i A-, D- och E-kvalitet.

Tekniska data

  • Utbyte: 105 %
  • Strömart: DC+, AC
  • Tomgångsspänning (OCV): 50 V

Exempel på motsvarande tillsatsmaterial

  • TIG: OK Tigrod 12.64
  • MAG: OK Autrod 12.50, 12.51, 12.64
  • Rörtråd: OK Tubrod 15.14, PZ6113

Elektrodklass

  • SFA/AWS A5.1: E7016
  • EN ISO 2560-A: E 38 2 B 32 H10

Typiska värden för helsvetsgods

  • Kemisk sammansättning: C: <0,1 %, Si: 0,30 %, Mn: 0,70–1,20 %
  • Sträckgräns (Rp0,2): 420 MPa
  • Brottgräns (Rm): 530 MPa
  • Förlängning (A5): 28 %
  • Slagseghet, KV: 47 J vid -20 °C och 27 J vid -30 °C

Godkännanden och certifieringar

  • ABS: 3H10, 3Y
  • BV: 3, 3YHH
  • DB: 10.039.29
  • DNV: 3YH10
  • GL: 3YH10
  • LR: 3YH15
  • VdTÜV: 02762
  • CE: EN 13479