Svetstråd

Svetstråd för rostfria och höglegerade stål i professionell svetsning.

Kategoribeskrivning
Svetstråd i denna kategori är tillsatsmaterial för gasmetallbågsvetsning av rostfritt stål och höglegerat stål. Sortimentet hos Flinks Järn omfattar rostfri trådelektrod med extra låg kolhalt, avsedd för svetsning av utvalda rostfria stålkvaliteter. Tråden är framtagen för användning med skyddsgas och likström med positiv polaritet. Den förhöjda kiselhalten bidrar till goda svetsningsegenskaper, medan den låga kolhalten är relevant vid svetsning av rostfria material där rätt tillsatsmaterial är viktigt för ett väl anpassat svetsförband. Svetstråden kan användas vid både kortbågsvetsning och spraybågsvetsning beroende på arbetsmoment och godstjocklek. Kortbåge lämpar sig särskilt för tunnare gods och bottensträngar i fasade fogar, medan spraybåge kan användas för återstående strängar vid horisontalsvetsning. Kategorien är ett tydligt val för yrkesmässigt svetsarbete där grundmaterial och tillsatsmaterial behöver matchas.

Användningsområden
• Svetsning av rostfria och höglegerade stålkvaliteter.
• Bottensträngar i fasade fogar.
• Svetsarbete med kortbågs- eller spraybågsprocess.

Typiska egenskaper
• Rostfri trådelektrod för gasmetallbågsvetsning.
• Extra låg kolhalt.
• Förhöjd kiselhalt för förbättrade svetsningsegenskaper.

Vanliga användare
• Professionella svetsare.
• Verkstäder som arbetar med rostfria stålkonstruktioner.
• Yrkesfolk med behov av tillsatsmaterial för rostfritt stål.

Relaterade produktområden
• Elektroder
• TIG-stavar
• Betmedel, Rotskydd

Varumärken i denna gren:
ESAB

1 Produkter

Sortering:

Filtrera

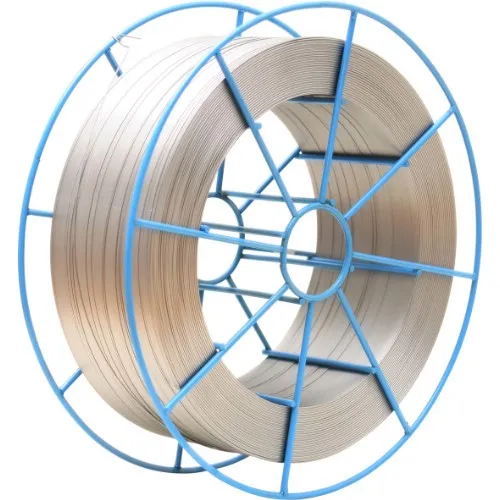
Svetstråd ESAB OK Autrod 316LSi (Autrod 16.32)

Extra lågkolhaltig rostfri trådelektrod för gasmetallbågsvetsning av rostfria stål med cirka 18 % Cr, 12 % Ni och 3 % Mo. Elektroden är särskilt lämpad för svetsning av exempelvis AISI 316, 316L, 1.4436 (SS 2343) och 1.4435 (SS 2353), samt motsvarande rostfria stål enligt andra standarder.

Den förhöjda kiselhalten bidrar till förbättrade svetsningsegenskaper, god vätning och ett jämnt svetsresultat. Vid godstjocklekar under 3 mm rekommenderas kortbågsvetsning, då metoden är mer lätthanterlig än spraybågsvetsning. Kortbågsvetsning är även väl lämpad för bottensträngar i fasade fogar. Resterande strängar kan, särskilt vid horisontalsvetsning, utföras effektivt med spraybågsvetsning för högre produktivitet.

  • Skyddsgas: Ar + 1–3 % O2 (M13)
  • Strömart: DC+

Exempel på motsvarande tillsatsmaterial:

  • TIG: OK Tigrod 16.32
  • MMA: OK 63.20, 63.30, 63.34, 63.35, 63.41
  • Rörtråd: OK Tubrod 14.21, 14.31, 15.31
  • SAW: OK Flux 10.92, 10.93 / OK Autrod 16.30

Elektrodklass:

  • EN 12072: G 19 12 3 L Si
  • SFA/AWS A5.9: ER316Lsi
  • W.nr: 1.4430

Typiska värden för helsvetsgods:

Kemisk sammansättning (%):

  • C: 0,02
  • Si: 0,8
  • Mn: 1,8
  • Cr: 18,5
  • Ni: 12,0
  • Mo: 2,7

Mekaniska värden:

  • Sträckgräns (Rp0,2): 440 MPa
  • Brottgräns (Rm): 620 MPa
  • Förlängning (A5): 37 %

Slagseghet (KV):

  • +20 °C: 120 J
  • -60 °C: 95 J
  • -196 °C: 55 J
  • Ferritnummer: FN 5–10

Godkännanden och certifieringar:

  • DB: 43.039.05
  • DnV: 316L MS (-120 °C)
  • UDT: DIN 8556
  • VdTÜV: 04268
  • Ü: 43.039/1
  • CE: EN 13479
  • CWB: AWS A5.9 (artikelnummer som slutar med A)
Klimatdata